
Como são fabricados os machos de haste curva?
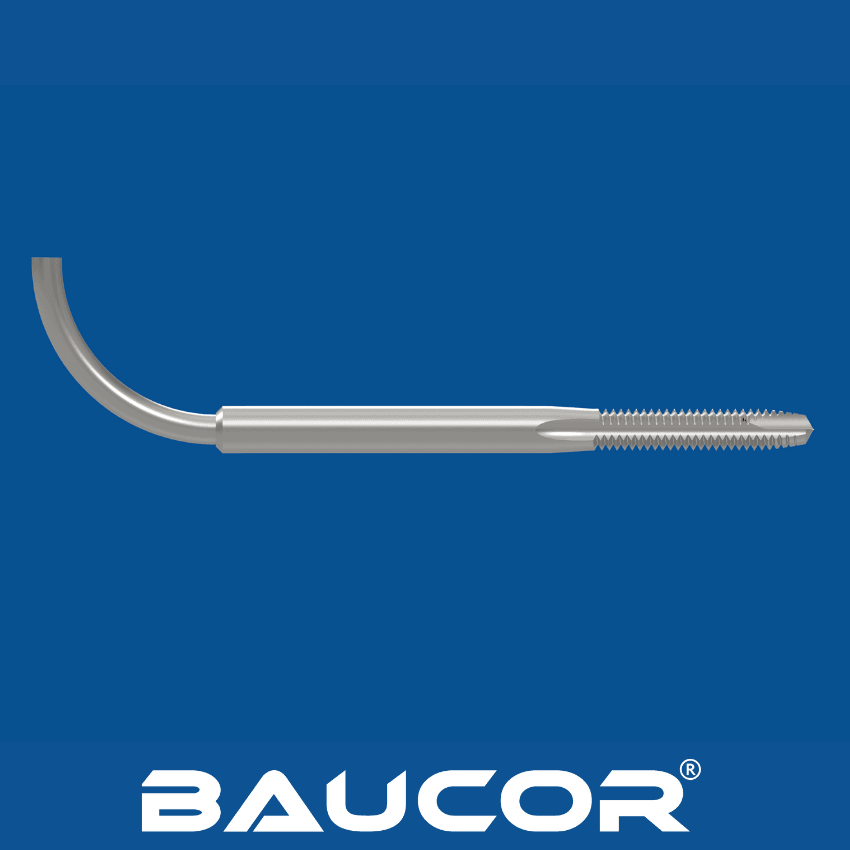
O fabrico de machos de roscar de haste curva envolve uma série de etapas precisas para criar uma ferramenta de alta qualidade:
- Seleção do material: O aço rápido (HSS) é o material mais comum pela sua dureza, resistência ao desgaste e capacidade de suportar temperaturas elevadas. Outros materiais, como o aço de cobalto ou o metal duro, podem ser usados em aplicações específicas.
- Preparação do bruto: O material escolhido é cortado em brutos de tamanho e forma adequados. Estes brutos são depois recozidos para amaciar o material e facilitar a maquinagem.
- Retificação da rosca: Utilizam-se máquinas de retificar de precisão para criar a rosca no bruto. A rosca é retificada segundo especificações exatas de passo, diâmetro e ângulo de avanço.
- Retificação dos canais: Os canais são retificados no bruto para criar passagens para a remoção de aparas durante a roscagem. O número e o tipo de canais dependem do desenho do macho e da aplicação.
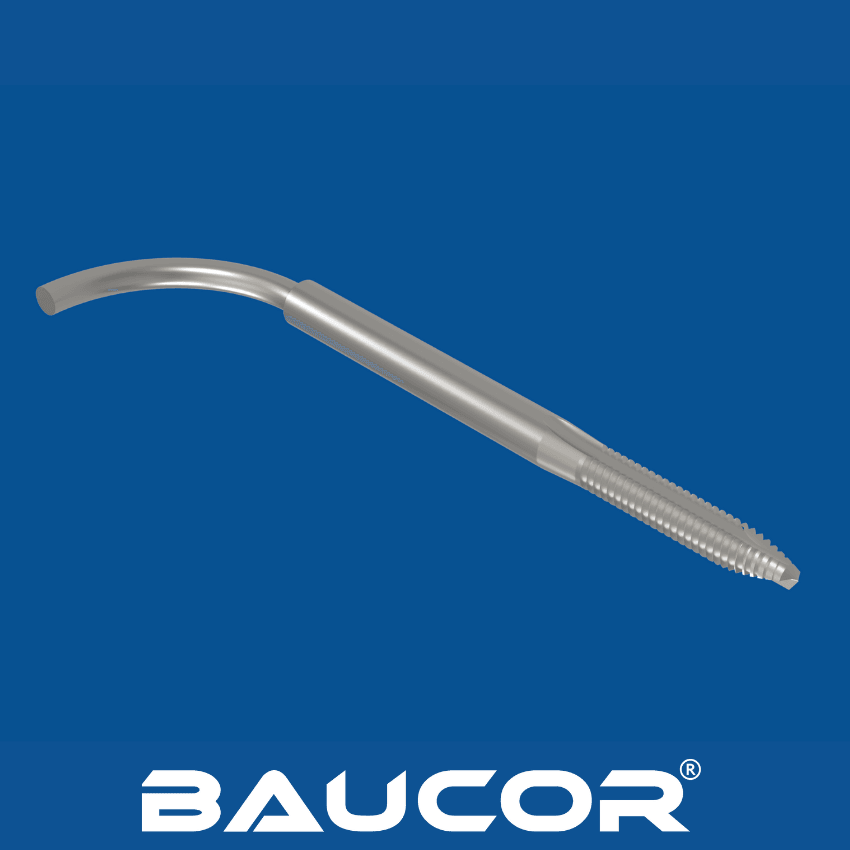
- Curvatura da haste: A haste reta do macho é aquecida a uma temperatura específica e depois dobrada no ângulo de 90 graus pretendido. Este processo é cuidadosamente controlado para garantir o ângulo de curvatura correto e evitar danificar o macho.
- Tratamento térmico: O macho de haste curva é tratado termicamente para endurecer as arestas de corte e melhorar a durabilidade global. Isto inclui processos de têmpera (arrefecimento rápido) e revenido (reaquecimento a uma temperatura mais baixa).
- Revestimento (opcional): Consoante a aplicação, o macho pode receber uma camada fina de um material como o nitreto de titânio (TiN) ou o carbonitreto de titânio (TiCN) para aumentar ainda mais a resistência ao desgaste e reduzir o atrito.
- Inspeção final: Cada macho é cuidadosamente inspecionado para garantir que cumpre normas de qualidade rigorosas de exatidão dimensional, qualidade da rosca e desempenho global.