
Como são fabricados os machos para tubo?
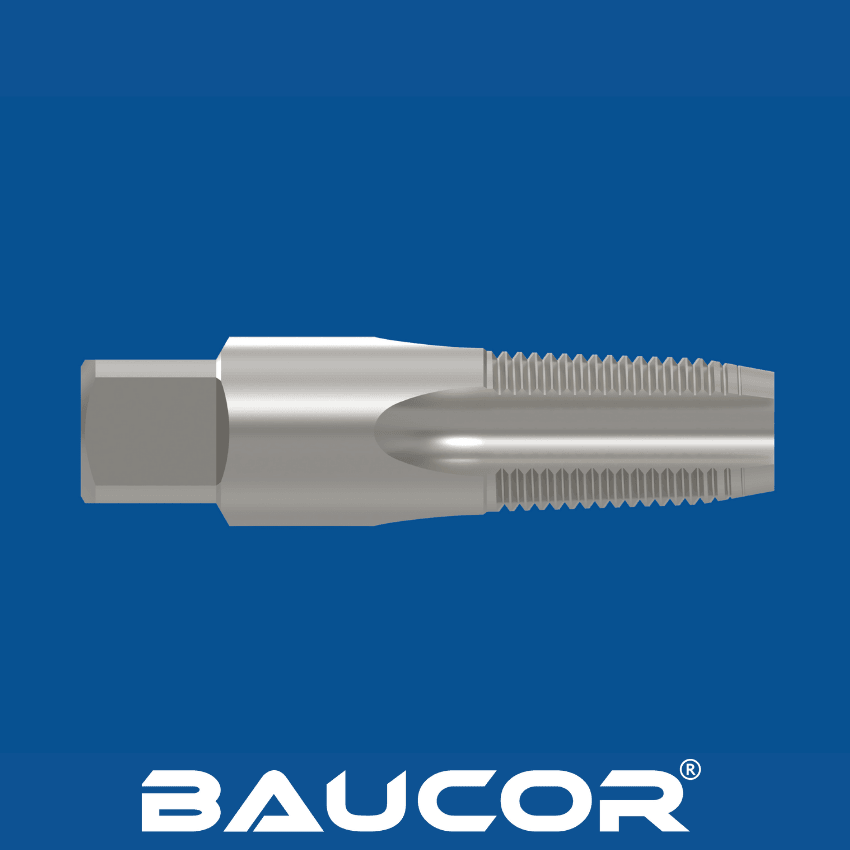
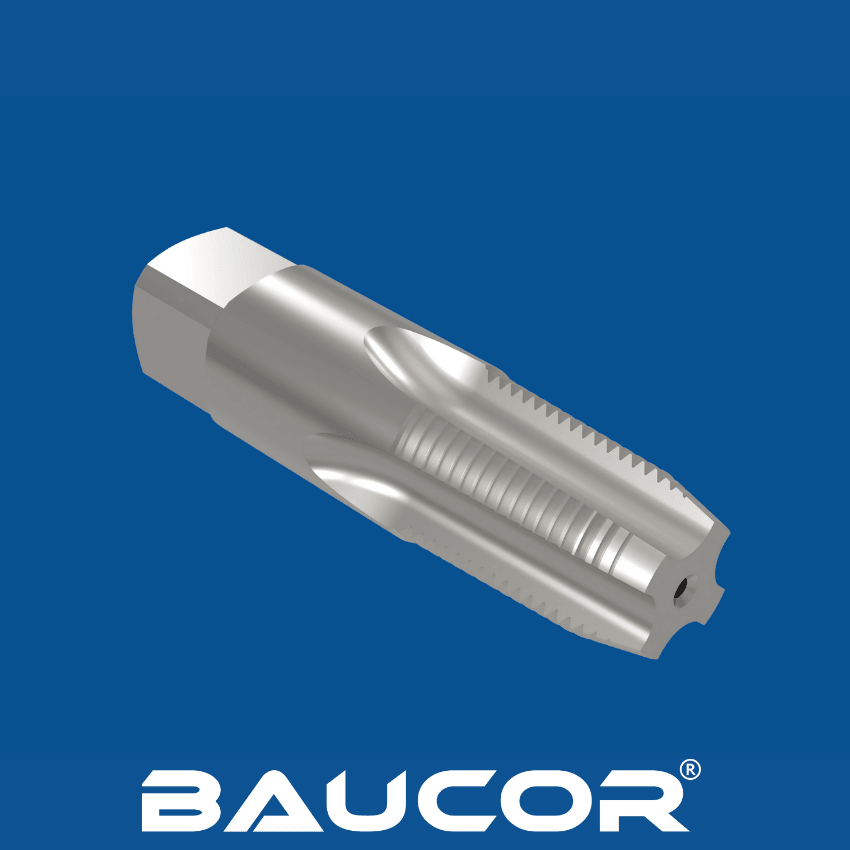
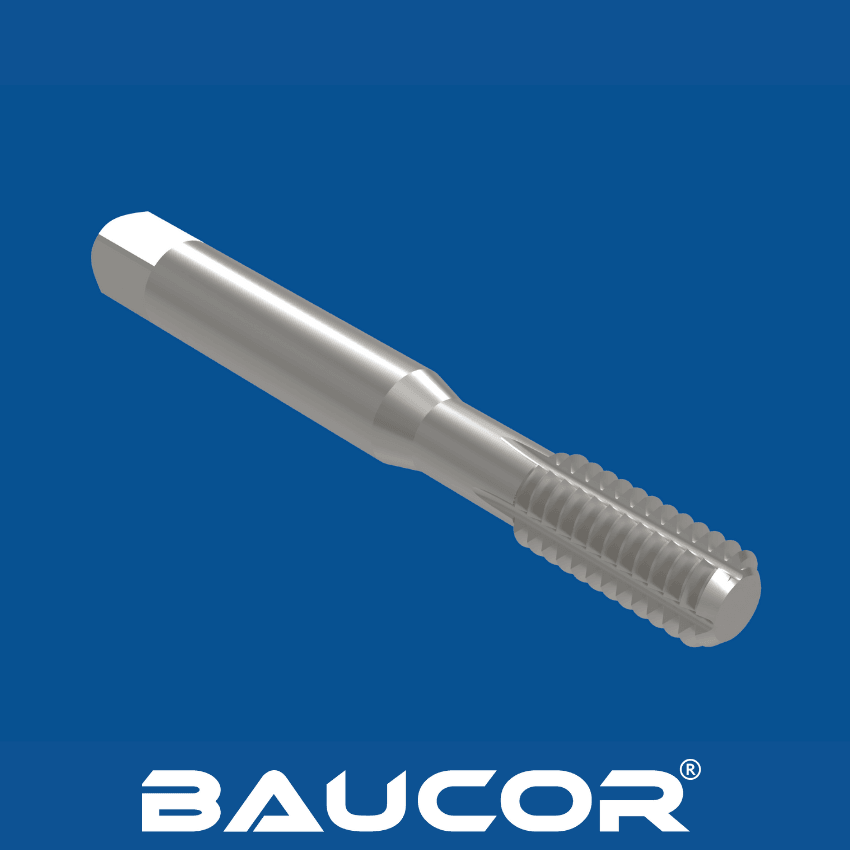
O fabrico de machos para tubo, com a sua forma cónica especializada, essencial para ligações estanques, implica um processo meticuloso em que a exatidão e as propriedades do material são fundamentais. Vejamos mais de perto as etapas principais:
- Seleção e preparação do material:
- Considerações sobre o material: O aço rápido (HSS) é a base de muitos machos para tubo, graças ao equilíbrio entre tenacidade, resistência ao desgaste e preço acessível. Para tubos particularmente duros ou aplicações exigentes, os fabricantes podem optar pelo aço rápido ao cobalto (HSS-E), pela sua resistência superior ao calor, ou mesmo pelo aço rápido de metalurgia do pó (PM HSS), para a máxima tenacidade.
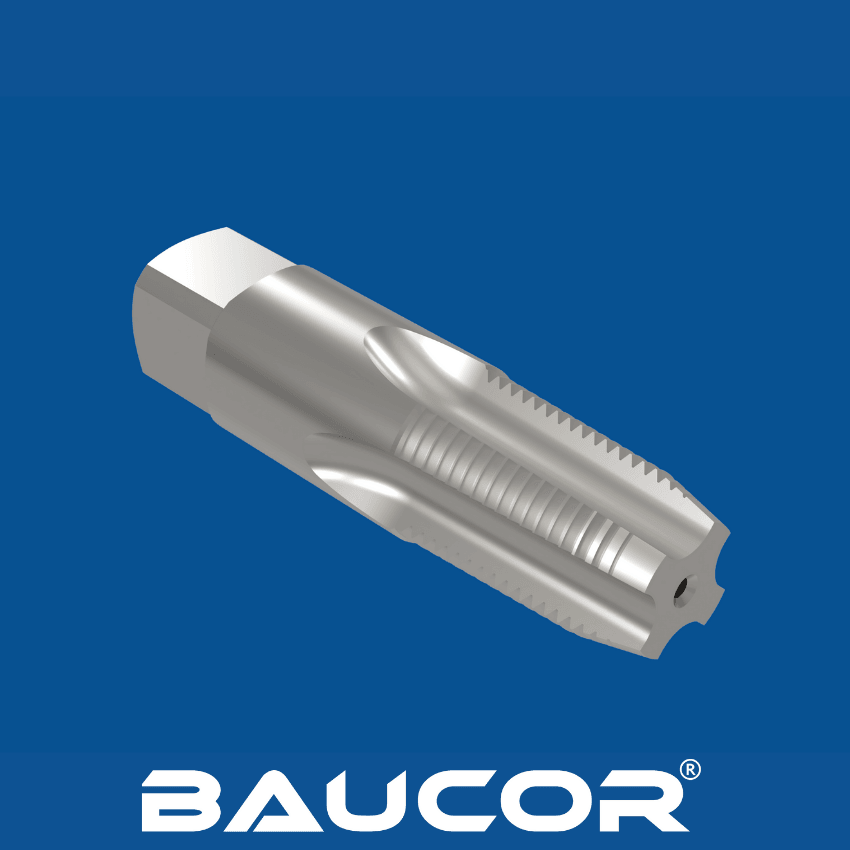
- Outros materiais possíveis são o aço rápido ao cobalto (HSS-Co), o metal de pó (PM), o aço rápido de alto desempenho (HP-HSS), o metal duro, o nitreto de titânio (TiN), o carbonitreto de titânio (TiCN), o nitreto de titânio e alumínio (TiAlN), o carbono tipo diamante (DLC) e o nitreto de alumínio e titânio (AlTiN).
- Moldagem inicial: A barra de aço escolhida é cortada ao comprimento aproximado e submetida a um ciclo de tratamento térmico para aumentar a sua dureza, preparando-a para as exigências do processo de maquinagem.
Formação do bruto:
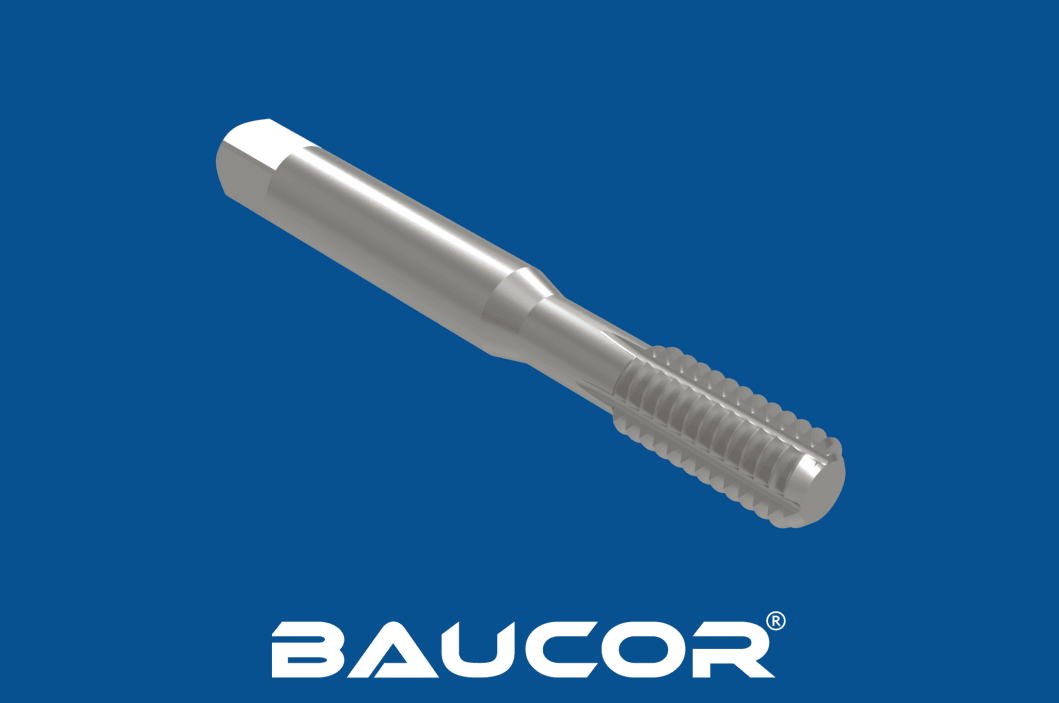
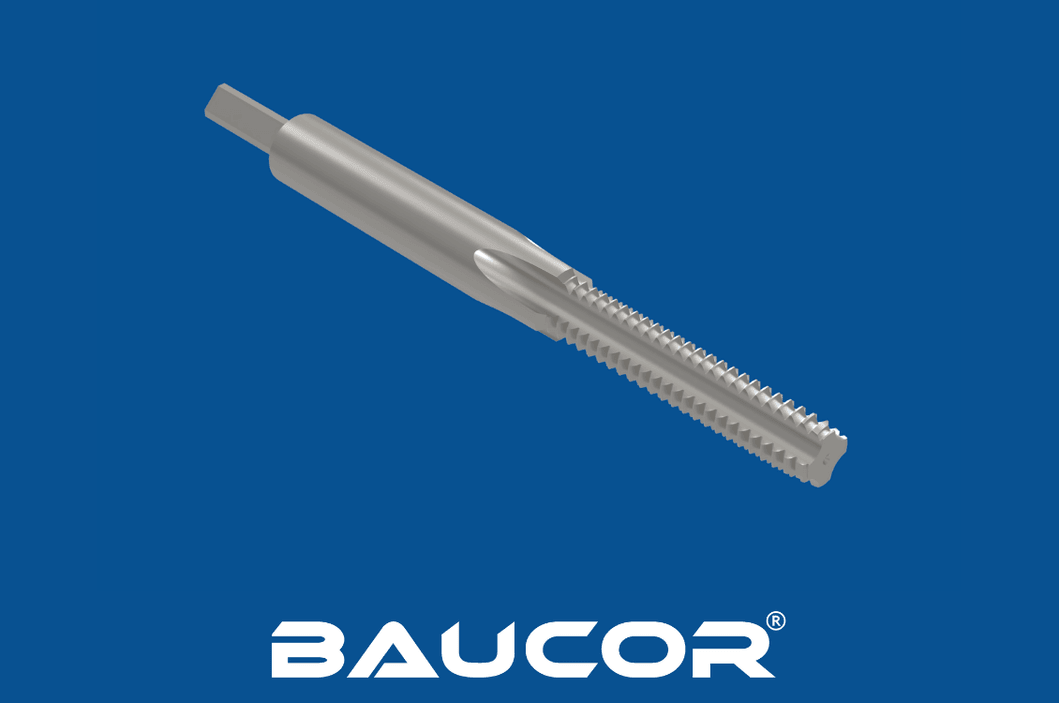
- Retificação ou torneamento: Processos de maquinagem removem o excesso de material para definir a haste do macho (a parte sem rosca, fixada pelo porta-ferramentas) e o seu diâmetro total. Estas dimensões já são rigorosamente controladas, pois influenciam o tamanho final da rosca e a compatibilidade.
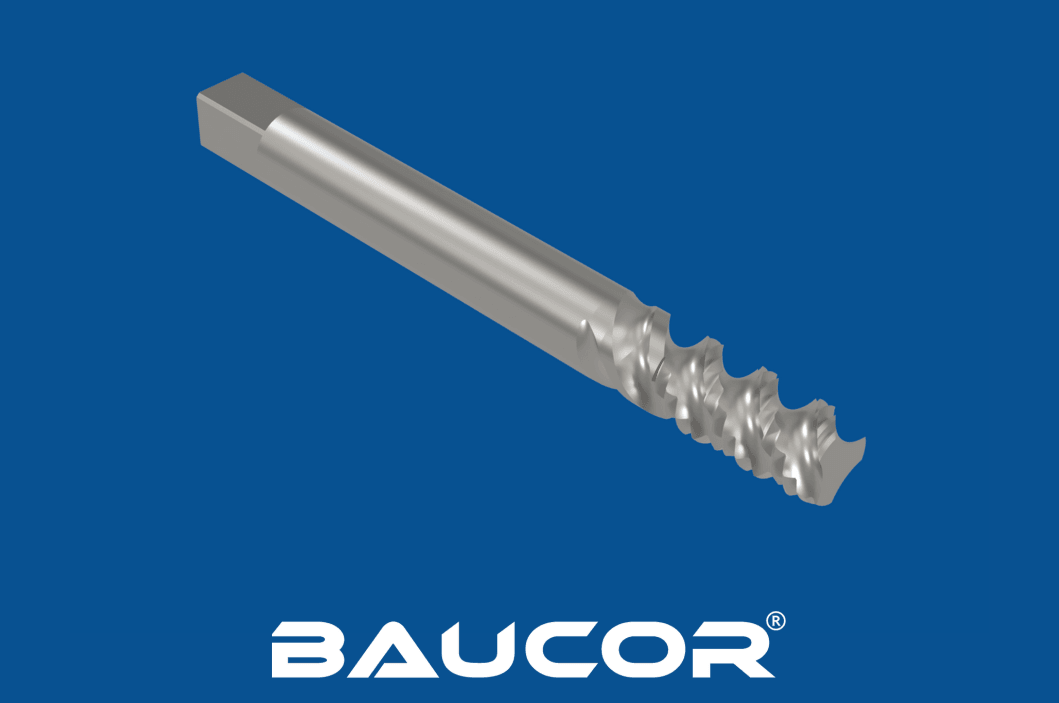
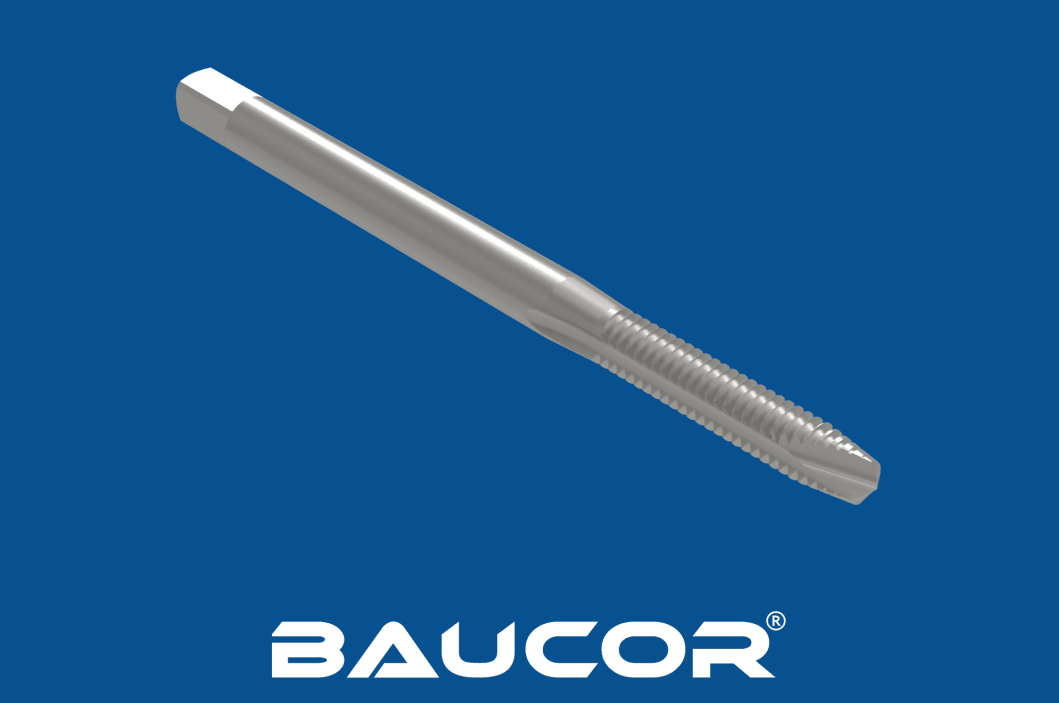
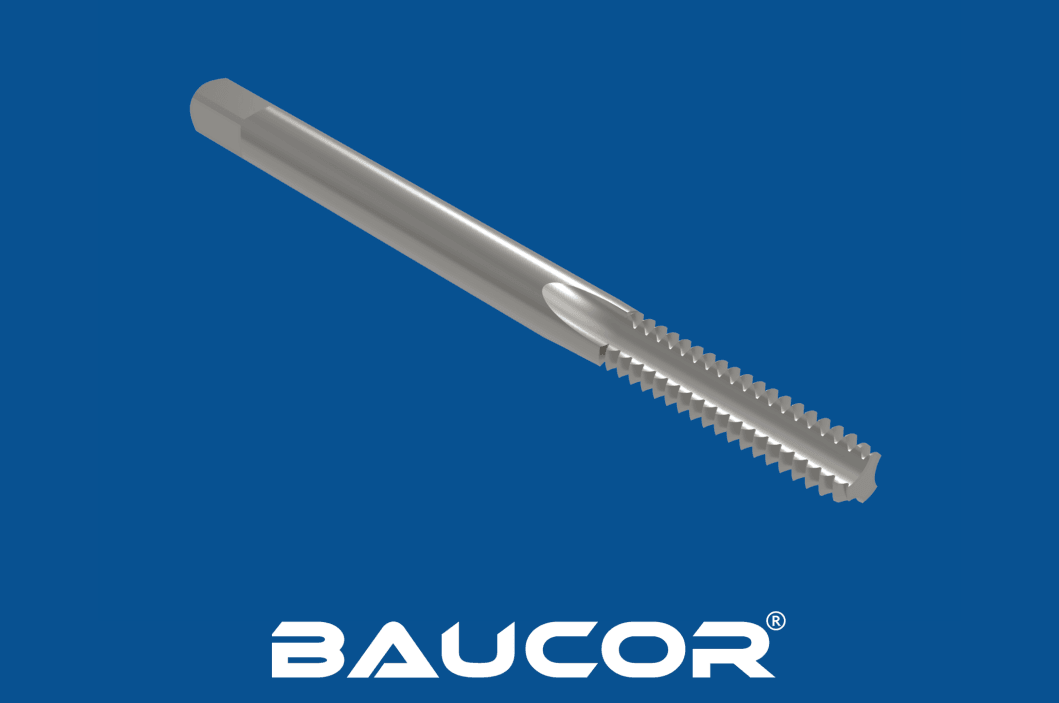
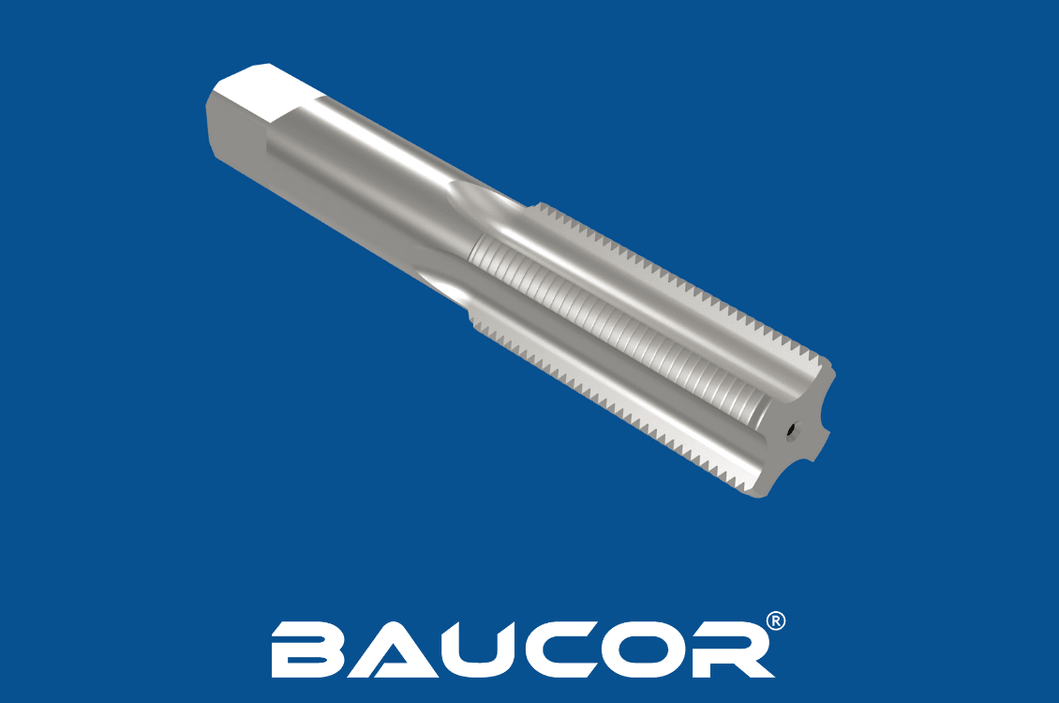
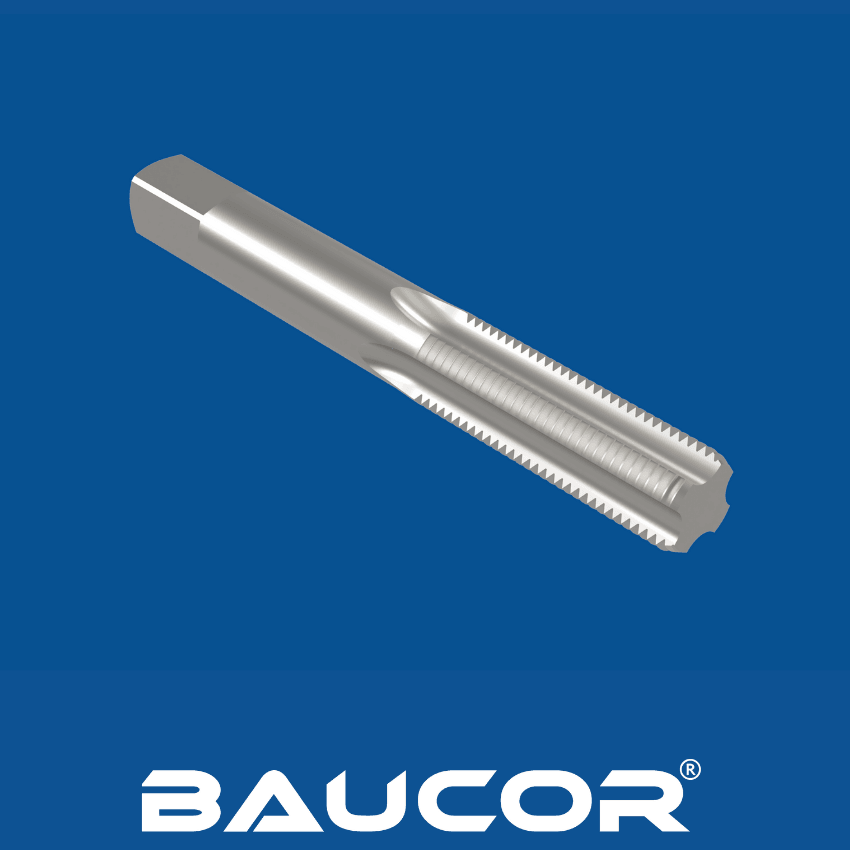
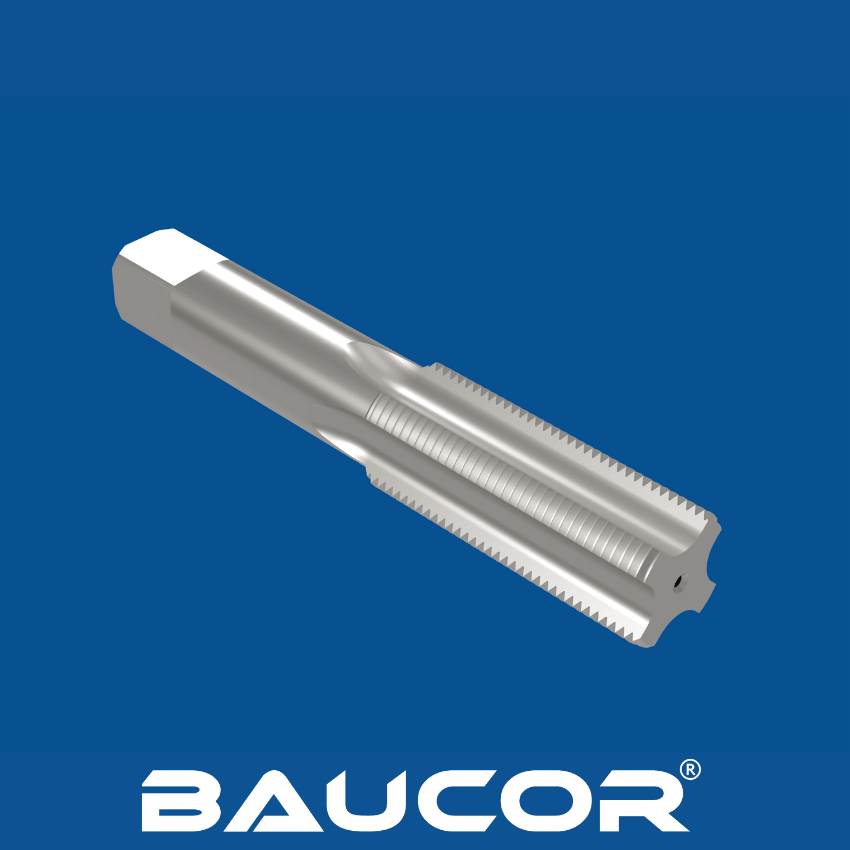
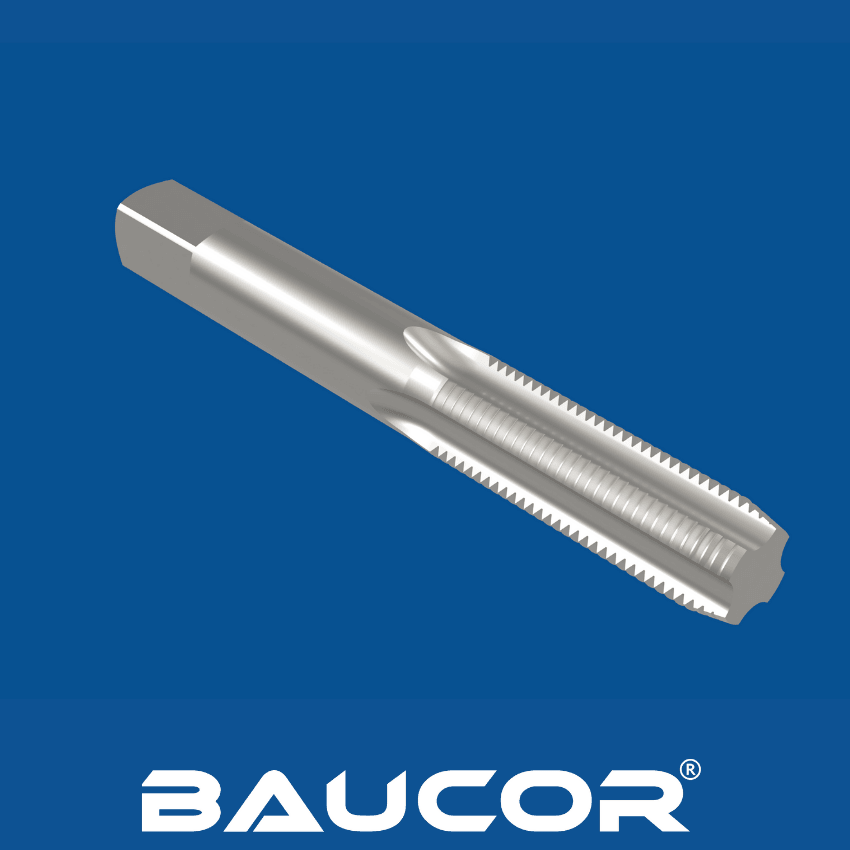
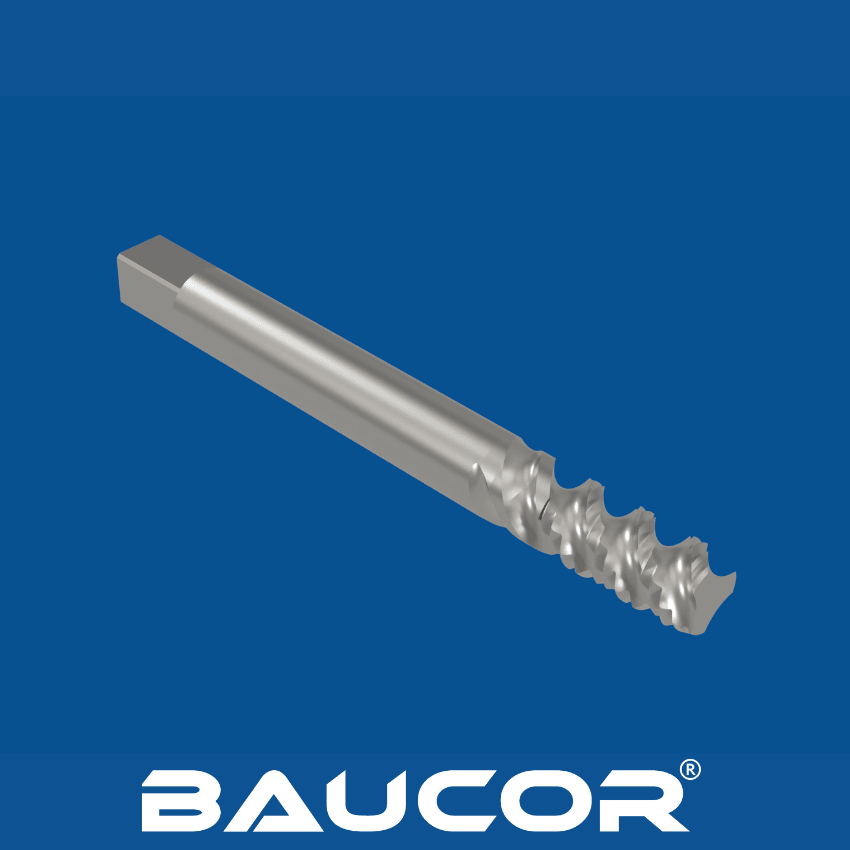
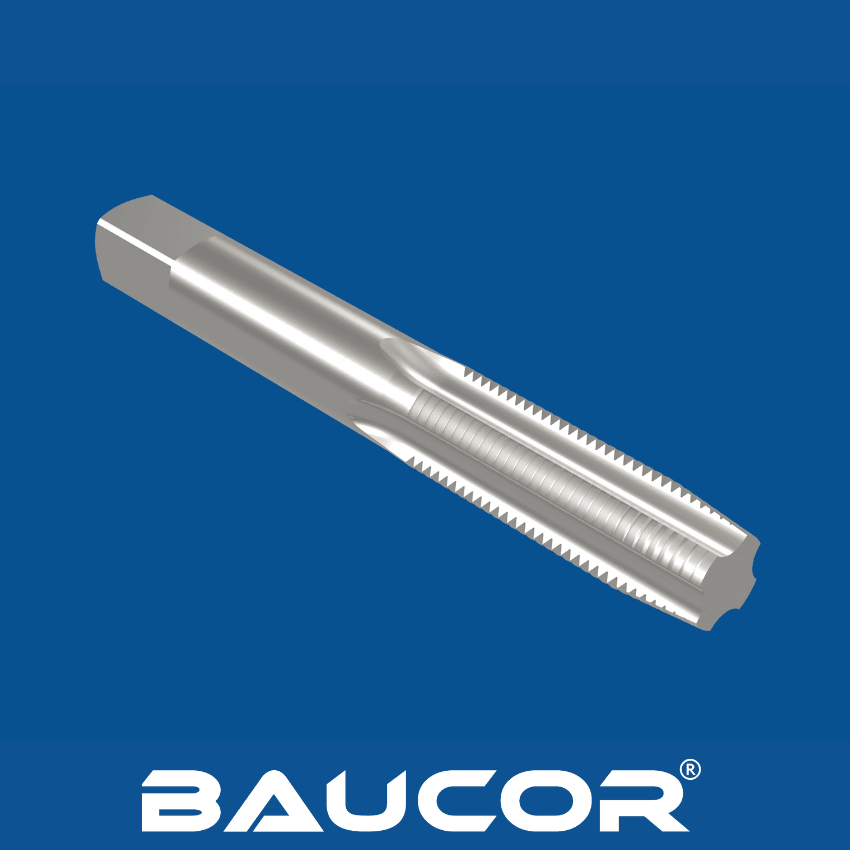
- Abertura de canais: Fresadoras especializadas abrem os canais característicos do macho. Os machos para tubo podem ter canais retos, para aparas curtas em materiais comuns, ou canais em espiral, para melhor expulsão das aparas em materiais mais tenazes ou furos mais profundos.
Criação da rosca:
- Retificação especializada de roscas: As retificadoras de precisão desempenham o papel mais crítico. Estas máquinas utilizam rebolos com um perfil que reproduz a norma de rosca pretendida (como NPT ou NPTF), incorporando a conicidade essencial.
- Precisão e controlo: A tecnologia CNC (comando numérico computorizado) garante a exatidão e a repetibilidade do processo de corte da rosca. Os fabricantes controlam cuidadosamente as velocidades dos rebolos, os movimentos da máquina e até o caudal de refrigerante, para manter condições de corte ideais.
Tratamento térmico
- Otimização das propriedades do material: O macho é submetido a outro ciclo de tratamento térmico. Esta etapa final afina a dureza, a tenacidade e a resistência ao desgaste, garantindo que suporta as forças de corte de roscas nos materiais dos tubos.
Tratamentos de superfície (opcionais):
- Nitreto de titânio (TiN): O clássico revestimento de cor dourada reduz o atrito e o desgaste.
- Revestimentos avançados: Opções como o nitreto de titânio e alumínio (TiAlN), para aplicações a alta temperatura, ou o nitreto de crómio (CrN), para resistência à corrosão, podem ser escolhidas estrategicamente.
Controlo de qualidade: Inspeções rigorosas asseguram a qualidade:
- Exatidão dimensional: As roscas, os diâmetros, a conicidade e a geometria global do macho são meticulosamente verificados face às tolerâncias rigorosas definidas pelas normas do setor e pelo fabricante.
- Ensaio de dureza: Verifica se o material atingiu, através do tratamento térmico, as propriedades pretendidas.
- Inspeção da superfície: O macho é examinado em busca de falhas ou imperfeições que possam afetar o desempenho ou a vida útil da ferramenta.