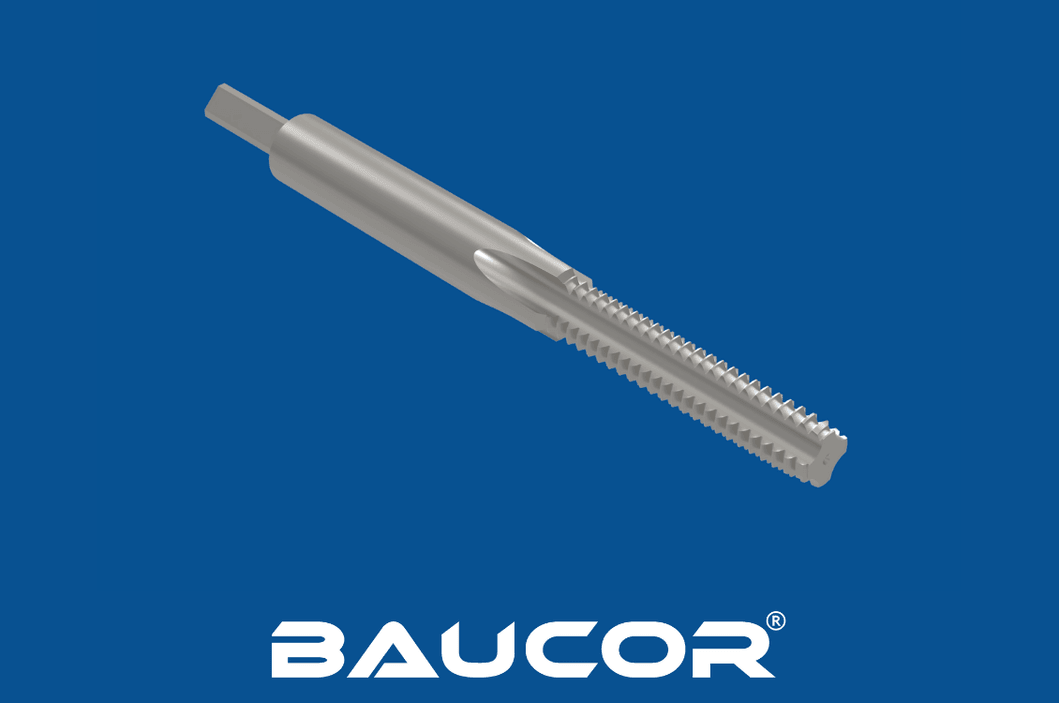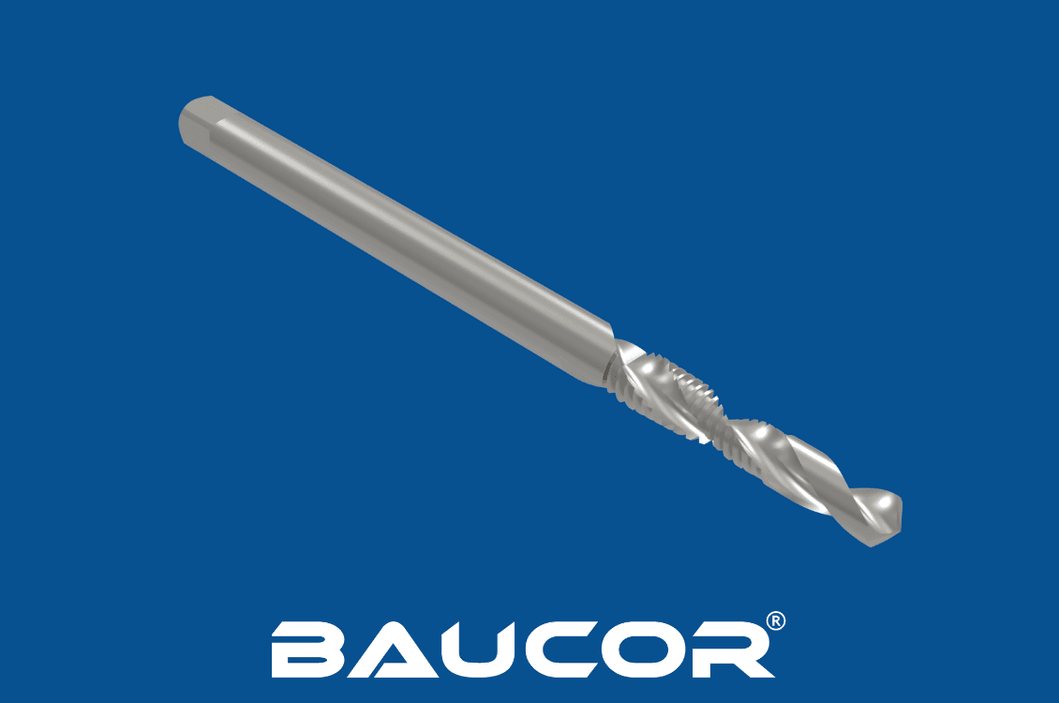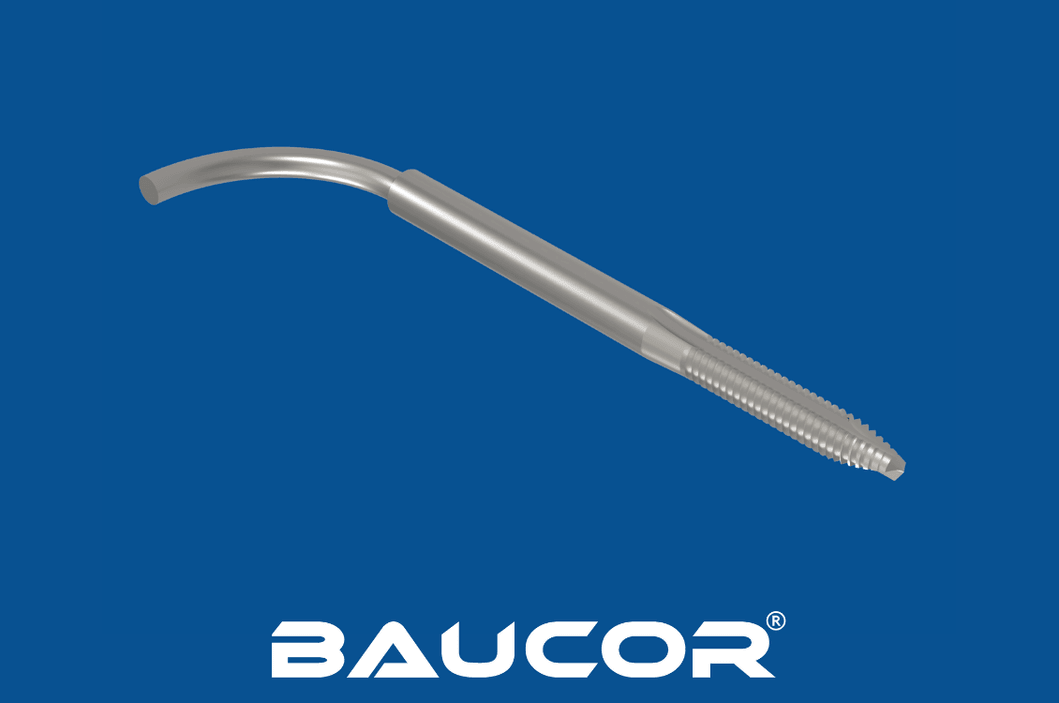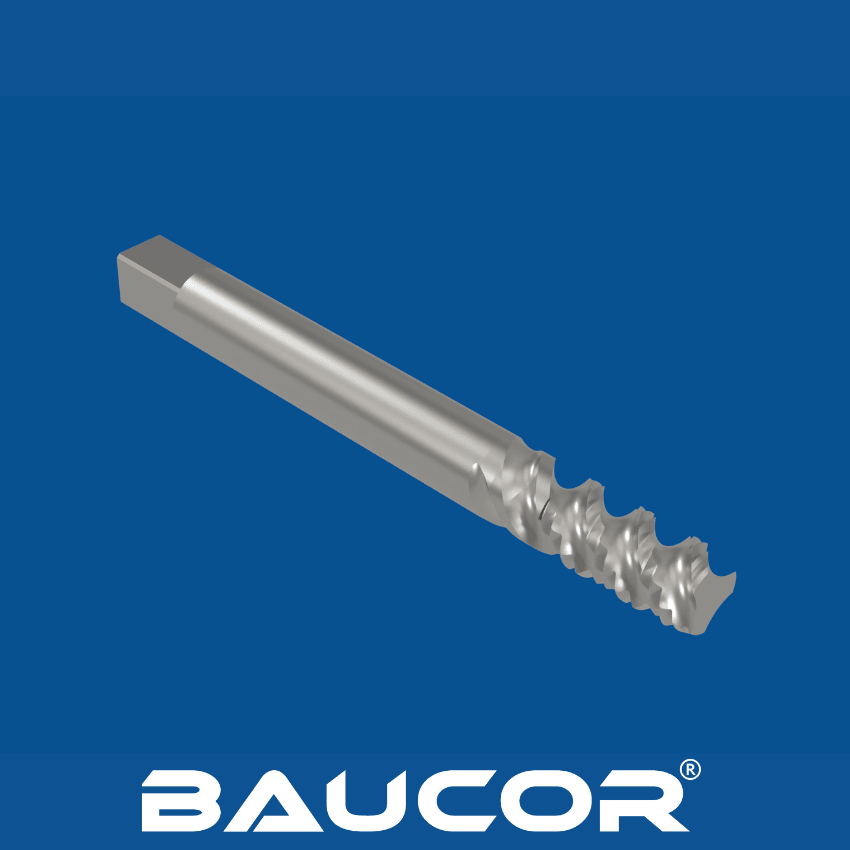

Como são fabricados os machos de canal espiral?
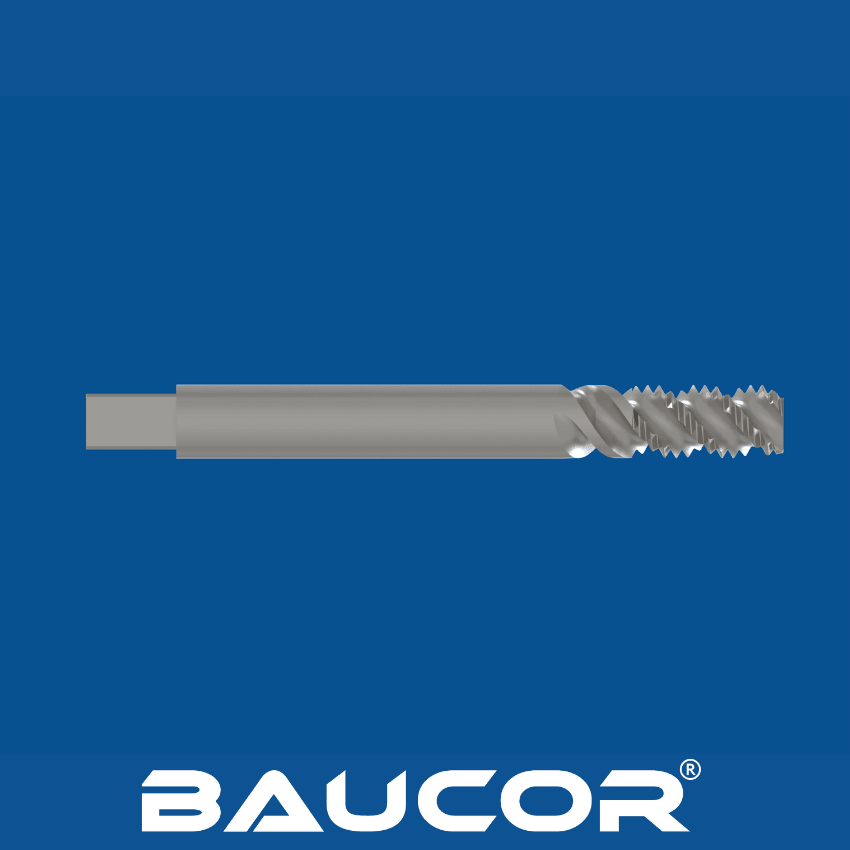
A criação de um macho espiral envolve várias fases, maquinagem de precisão e equipamento especializado para obter a exatidão e o desempenho pretendidos.
Principais etapas de fabrico
- Seleção e preparação do material: o processo começa com uma barra de aço para ferramentas de elevada qualidade, tipicamente aço rápido (HSS) ou aço rápido ao cobalto (HSS-E). A barra é cortada num comprimento aproximado e sujeita a tratamento térmico para aumentar a dureza. Outros materiais possíveis são o aço rápido (HSS), o aço rápido ao cobalto (HSS-Co), a metalurgia do pó (PM), o metal duro e variantes revestidas dos materiais acima referidos (por exemplo, TiN, TiCN).
- Formação do esboço: a forma básica do macho é obtida por operações de retificação ou torneamento. A haste e o diâmetro global começam a tomar forma.
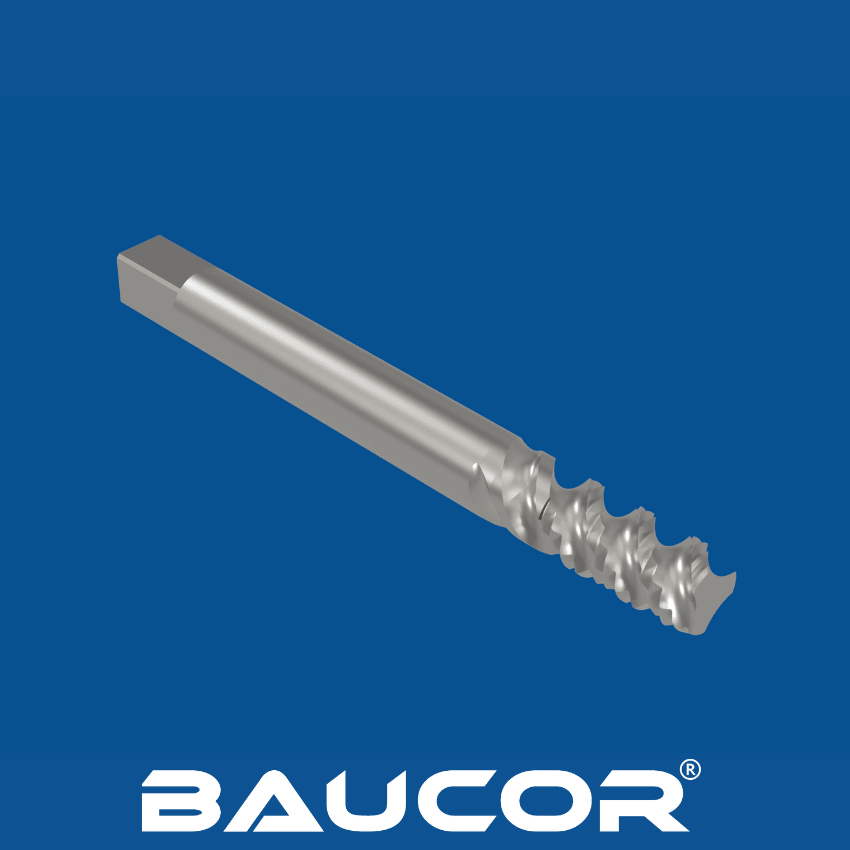
- Criação dos canais: fresadoras especializadas criam os característicos canais espirais. O ângulo e a profundidade destes canais são cruciais para a evacuação da apara.
- Corte da rosca: máquinas de retificação de alta precisão utilizam rebolos específicos para gerar o perfil de rosca exato, de acordo com as normas (por exemplo, métrica, UNC, UNF).
- Tratamento térmico (final): o macho é submetido a um tratamento térmico final para obter a dureza e a resistência ao desgaste ideais.
- Revestimento (opcional): podem ser aplicados revestimentos como o nitreto de titânio (TiN) ou outros para melhorar ainda mais o desempenho e a vida útil da ferramenta.
- Controlo de qualidade: a precisão dimensional (roscas, diâmetro, geometria dos canais), a dureza e o acabamento superficial são rigorosamente inspecionados.