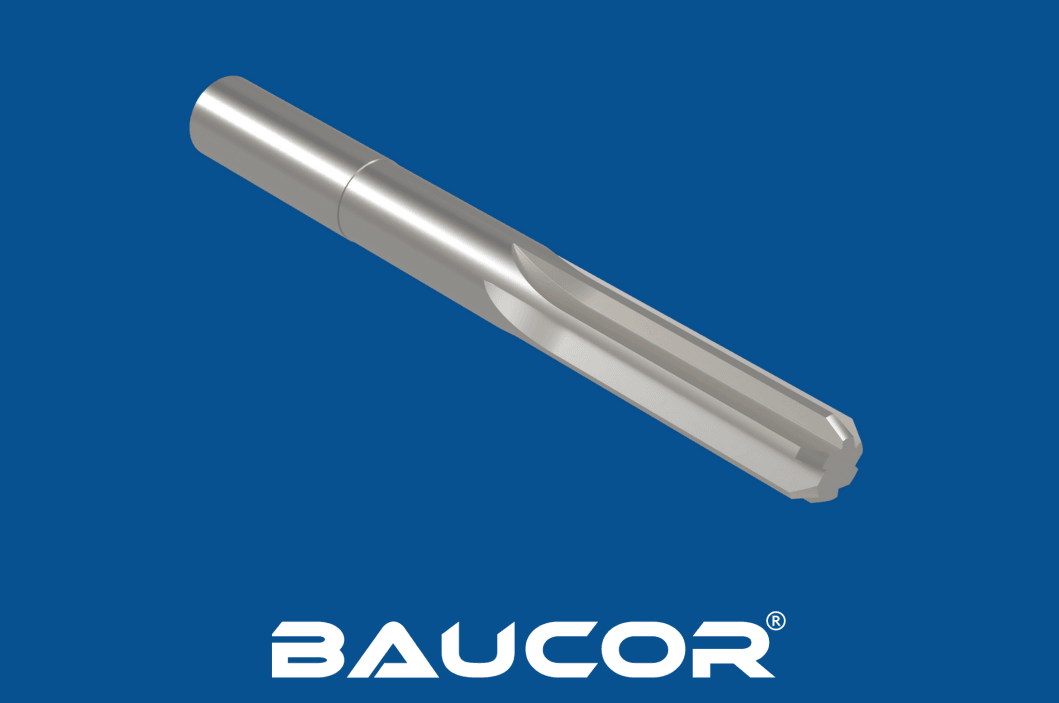
Torneamento e fresagem
Os blanks são montados num torno ou numa máquina CNC para operações de torneamento que criam o perfil exterior, incluindo a haste cónica e o corpo.
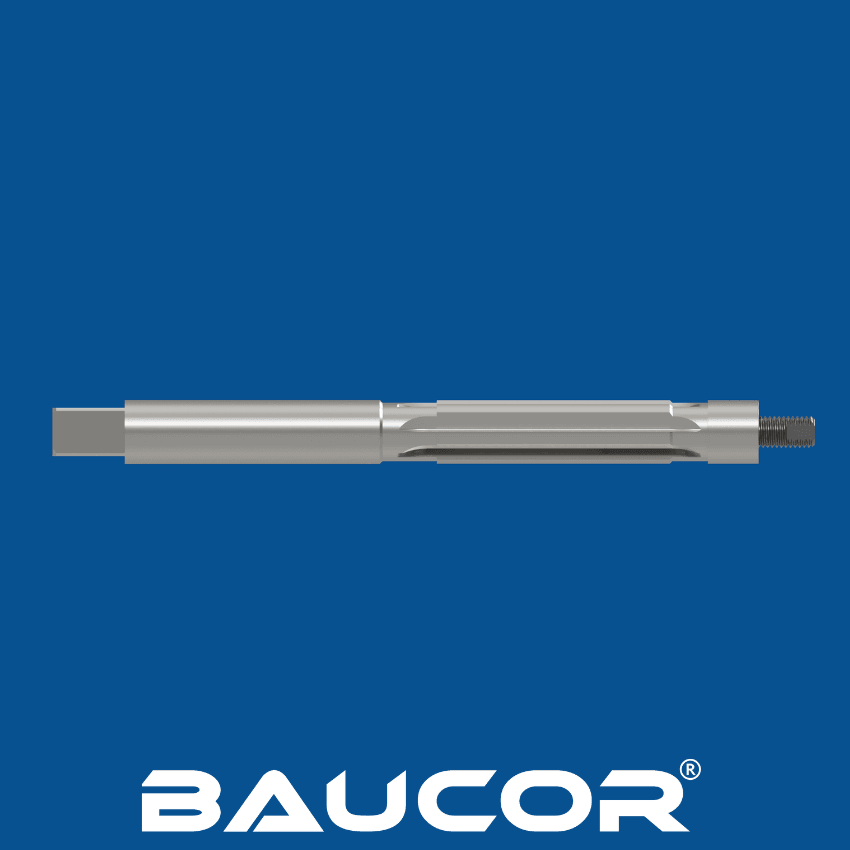
As operações de fresagem são utilizadas para criar os canais (arestas de corte) e o mecanismo do parafuso de regulação.
Tratamento térmico:
Os alargadores são sujeitos a processos de endurecimento e revenido para obter a dureza e a tenacidade pretendidas.
O endurecimento consiste em aquecer o alargador a uma temperatura elevada e arrefecê-lo rapidamente, para criar uma estrutura martensítica e aumentar a dureza.
O revenido consiste em reaquecer o alargador a uma temperatura mais baixa e arrefecê-lo lentamente, para reduzir a fragilidade e melhorar a tenacidade.
Retificação e acabamento:
Realizam-se operações de retificação de precisão para obter as dimensões finais e o acabamento superficial do alargador.
Os canais são retificados com os ângulos e as folgas corretos para um desempenho de corte ideal.
O mecanismo do parafuso de regulação também é retificado, para garantir uma expansão suave e exata.
Inspeção e controlo de qualidade:
Cada alargador é sujeito a uma inspeção rigorosa para verificar as suas dimensões, a geometria de corte e o acabamento superficial.
São também testados quanto ao funcionamento e ao desempenho de corte, para garantir que cumprem as normas exigidas.
Marcação e embalagem:
Os alargadores são marcados com informação relevante, como o tamanho, o material e a identificação do fabricante.
São depois embalados para distribuição e venda.
O processo de fabrico dos alargadores expansíveis exige conhecimentos especializados, capacidades de maquinagem de precisão e medidas rigorosas de controlo de qualidade, para garantir a produção de ferramentas de alta qualidade que proporcionam um desempenho exato e fiável em várias aplicações.