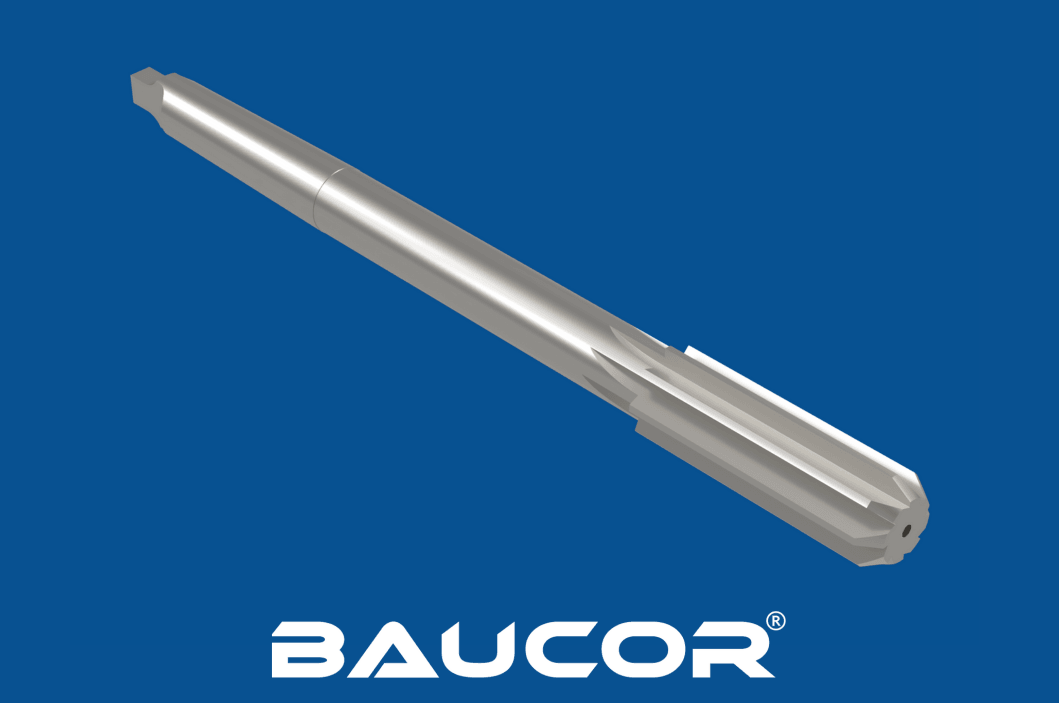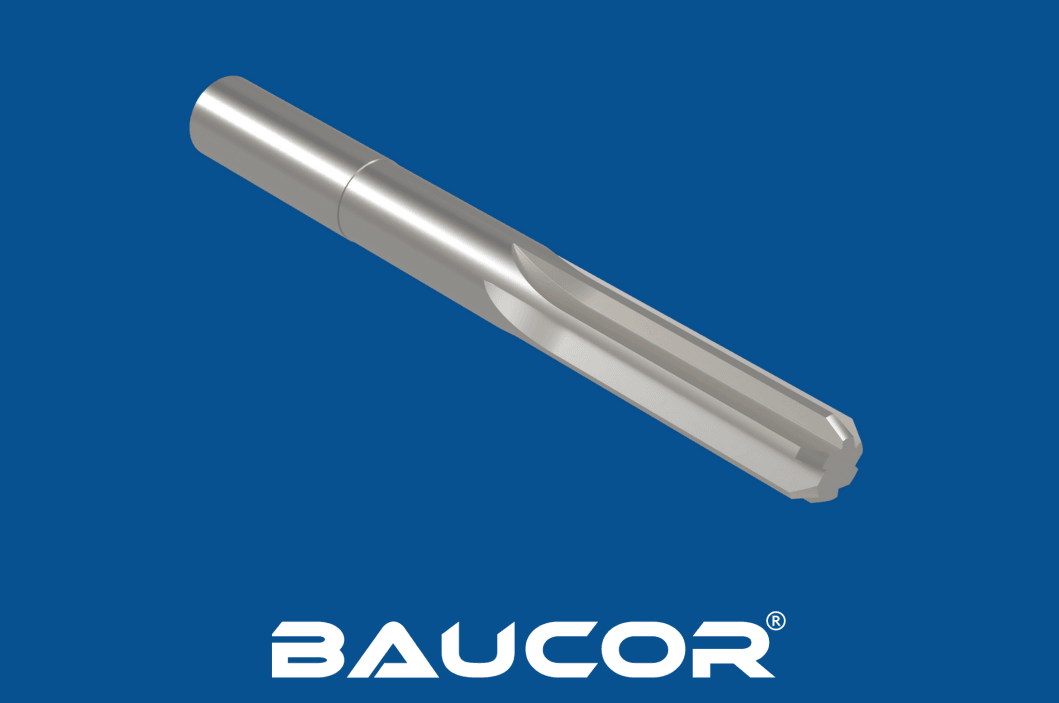

Como são fabricados os alargadores de haste cónica?
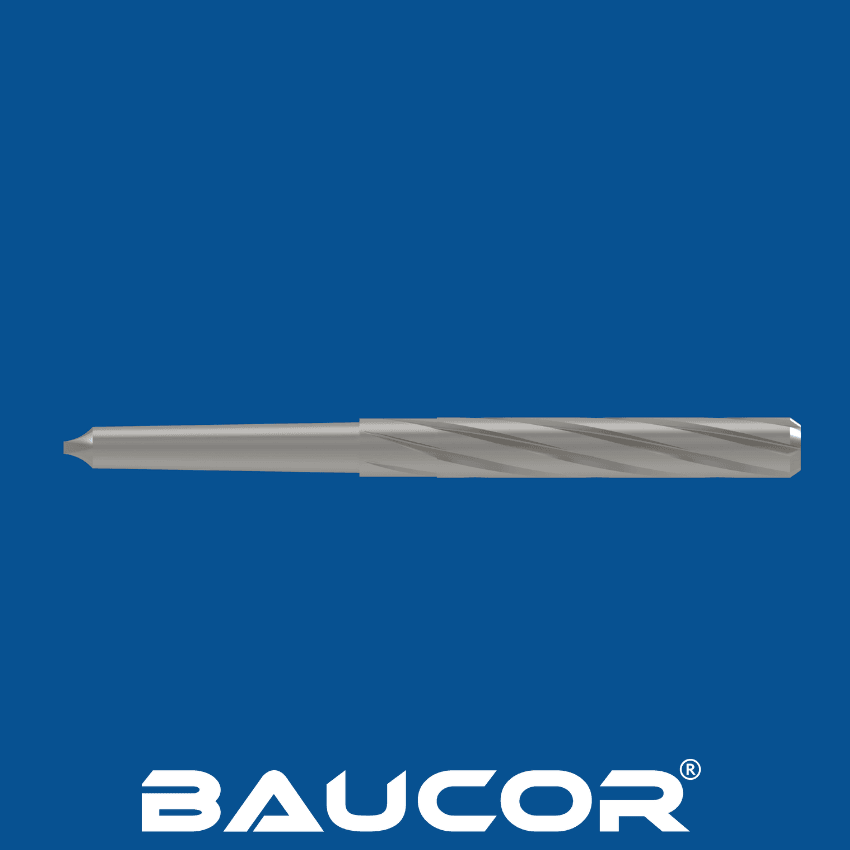
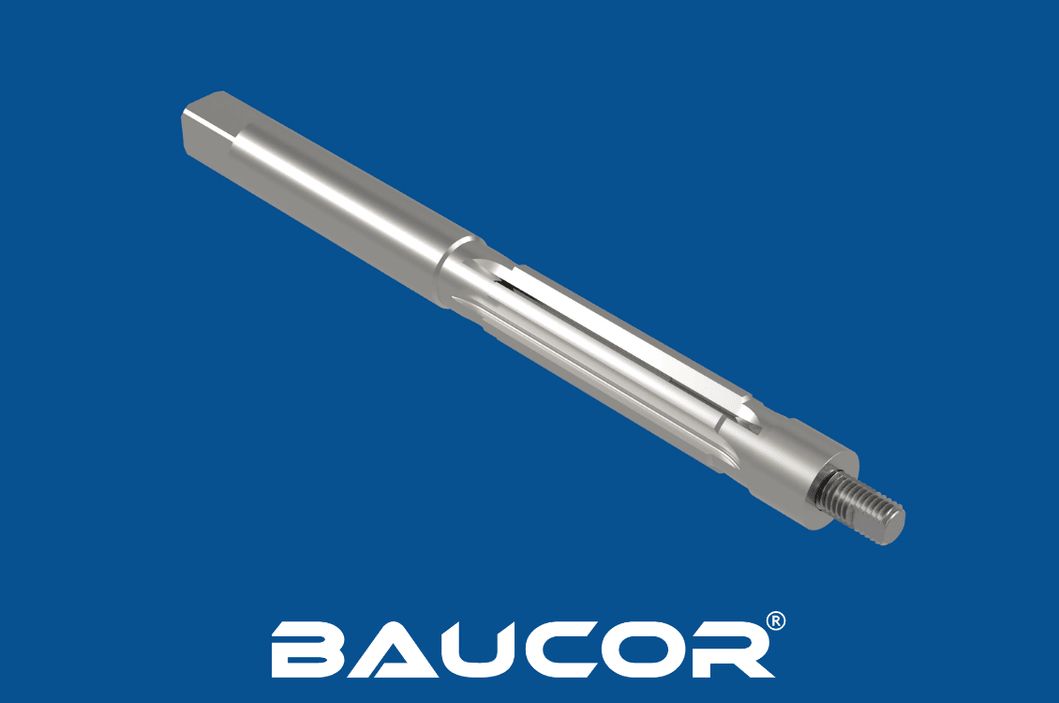
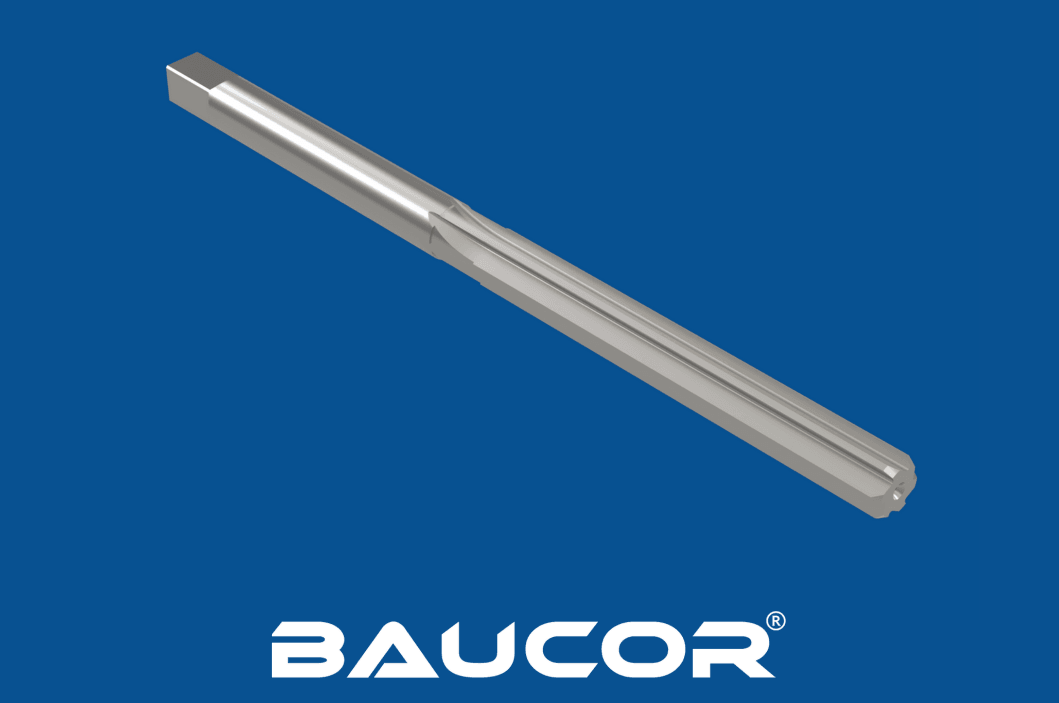
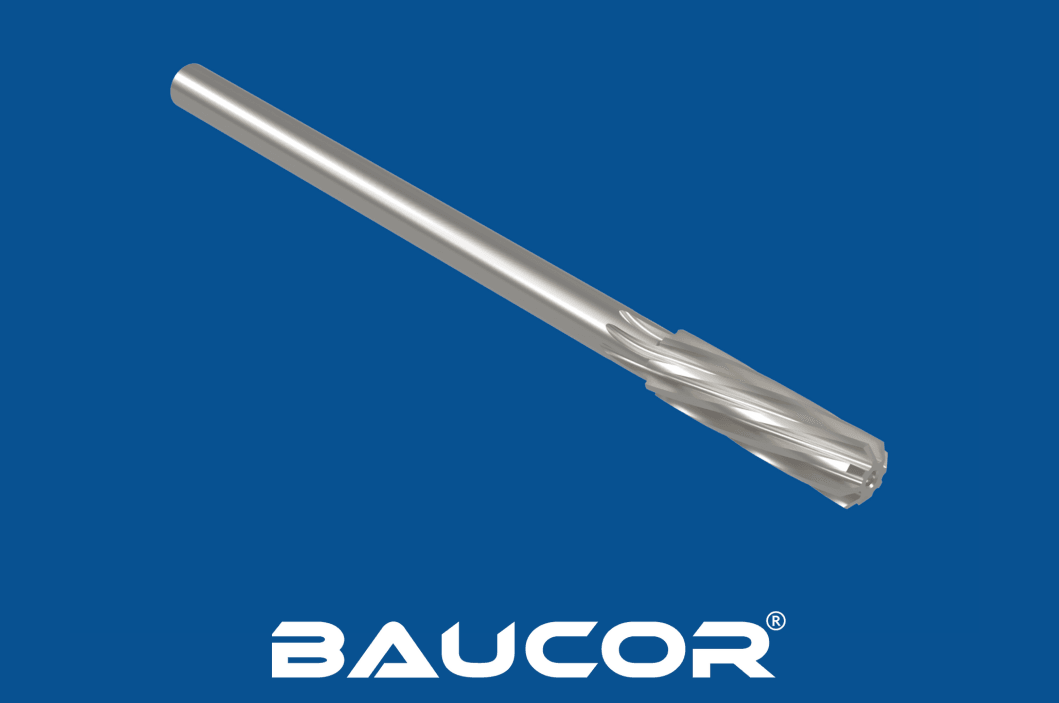
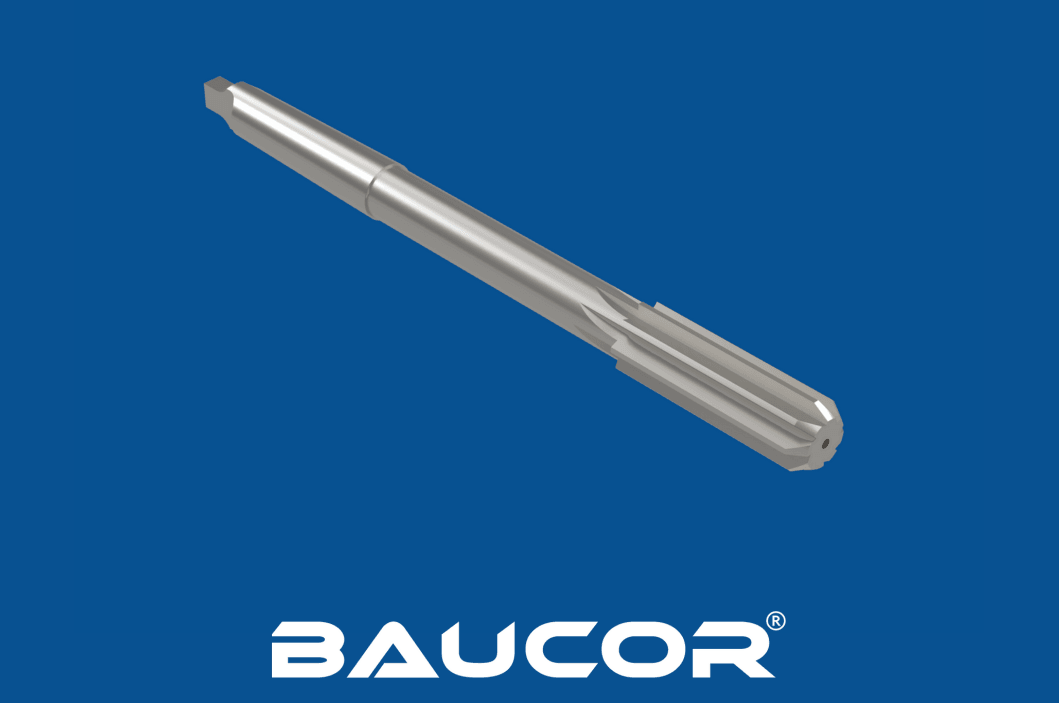
O processo de fabrico dos alargadores de haste cónica envolve várias etapas, combinando maquinagem de precisão, tratamento térmico e técnicas de acabamento superficial para produzir uma ferramenta de corte de elevada qualidade.
Seleção do material:
- Aço rápido (HSS): o material mais comum, devido à sua dureza, resistência ao desgaste e capacidade de manter uma aresta de corte afiada a temperaturas elevadas.
- Aço rápido ao cobalto (HSS-Co): contém cobalto para maior dureza e resistência ao desgaste, adequado para o corte de materiais mais duros.
- Metal duro: extremamente duro e resistente ao desgaste, ideal para produção em grande volume e para o corte de materiais abrasivos.
Corte dos brutos:
- O material escolhido (HSS, HSS-Co ou metal duro) é cortado em barras, peças cilíndricas com o comprimento necessário para o corpo do alargador.
O processo de fabrico dos alargadores de haste cónica envolve várias etapas, combinando maquinagem de precisão, tratamento térmico e técnicas de acabamento superficial para produzir uma ferramenta de corte de elevada qualidade.
Seleção do material:
- Aço rápido (HSS): o material mais comum, devido à sua dureza, resistência ao desgaste e capacidade de manter uma aresta de corte afiada a temperaturas elevadas.
- Aço rápido ao cobalto (HSS-Co): contém cobalto para maior dureza e resistência ao desgaste, adequado para o corte de materiais mais duros.
- Metal duro: extremamente duro e resistente ao desgaste, ideal para produção em grande volume e para o corte de materiais abrasivos.
Corte dos brutos:
- O material escolhido (HSS, HSS-Co ou metal duro) é cortado em barras, peças cilíndricas com o comprimento necessário para o corpo do alargador.
Torneamento e fresagem:
- As barras são maquinadas em tornos e fresadoras para criar o corpo do alargador, incluindo a haste cónica, os canais e as arestas de corte. Isto envolve operações precisas de torneamento, fresagem e retificação para obter as dimensões e os ângulos pretendidos.
Tratamento térmico:
- O tratamento térmico é fundamental para endurecer o alargador e aumentar a sua resistência ao desgaste. O alargador é aquecido a uma temperatura elevada e depois arrefecido rapidamente (têmpera) em óleo ou água, criando uma camada exterior dura e mantendo um núcleo tenaz. Este processo também alivia as tensões internas e melhora a estabilidade dimensional do alargador.
Retificação e acabamento:
- Após o tratamento térmico, o alargador é retificado e polido para obter as dimensões finais, o acabamento superficial e a geometria da aresta de corte. Esta etapa exige retificadoras especializadas e técnicos qualificados para garantir precisão e exatidão.
Revestimento (opcional):
- Alguns alargadores de haste cónica podem ser revestidos com materiais como nitreto de titânio (TiN) ou carbonitreto de titânio (TiCN) para aumentar ainda mais a resistência ao desgaste, reduzir o atrito e melhorar a vida útil da ferramenta.
Controlo de qualidade:
- Durante todo o processo de fabrico, são aplicadas medidas rigorosas de controlo de qualidade para garantir que os alargadores cumprem tolerâncias e padrões de desempenho exigentes. Isto inclui inspeção dimensional, verificação do acabamento superficial e ensaios de corte.