
Como são fabricadas as fresas para moldes e matrizes?
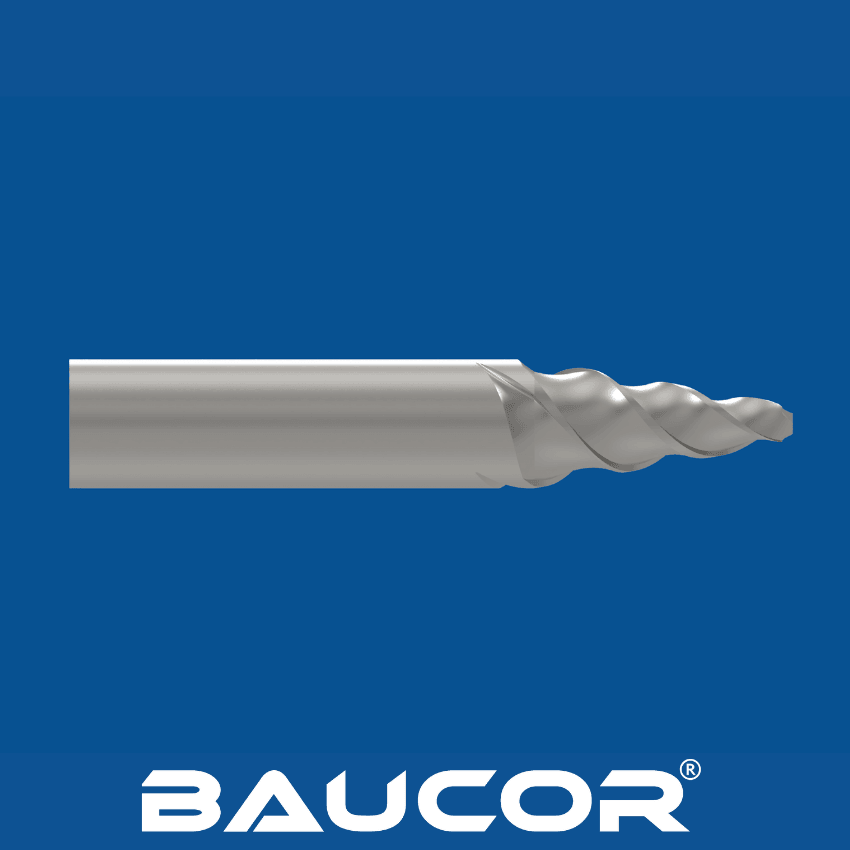
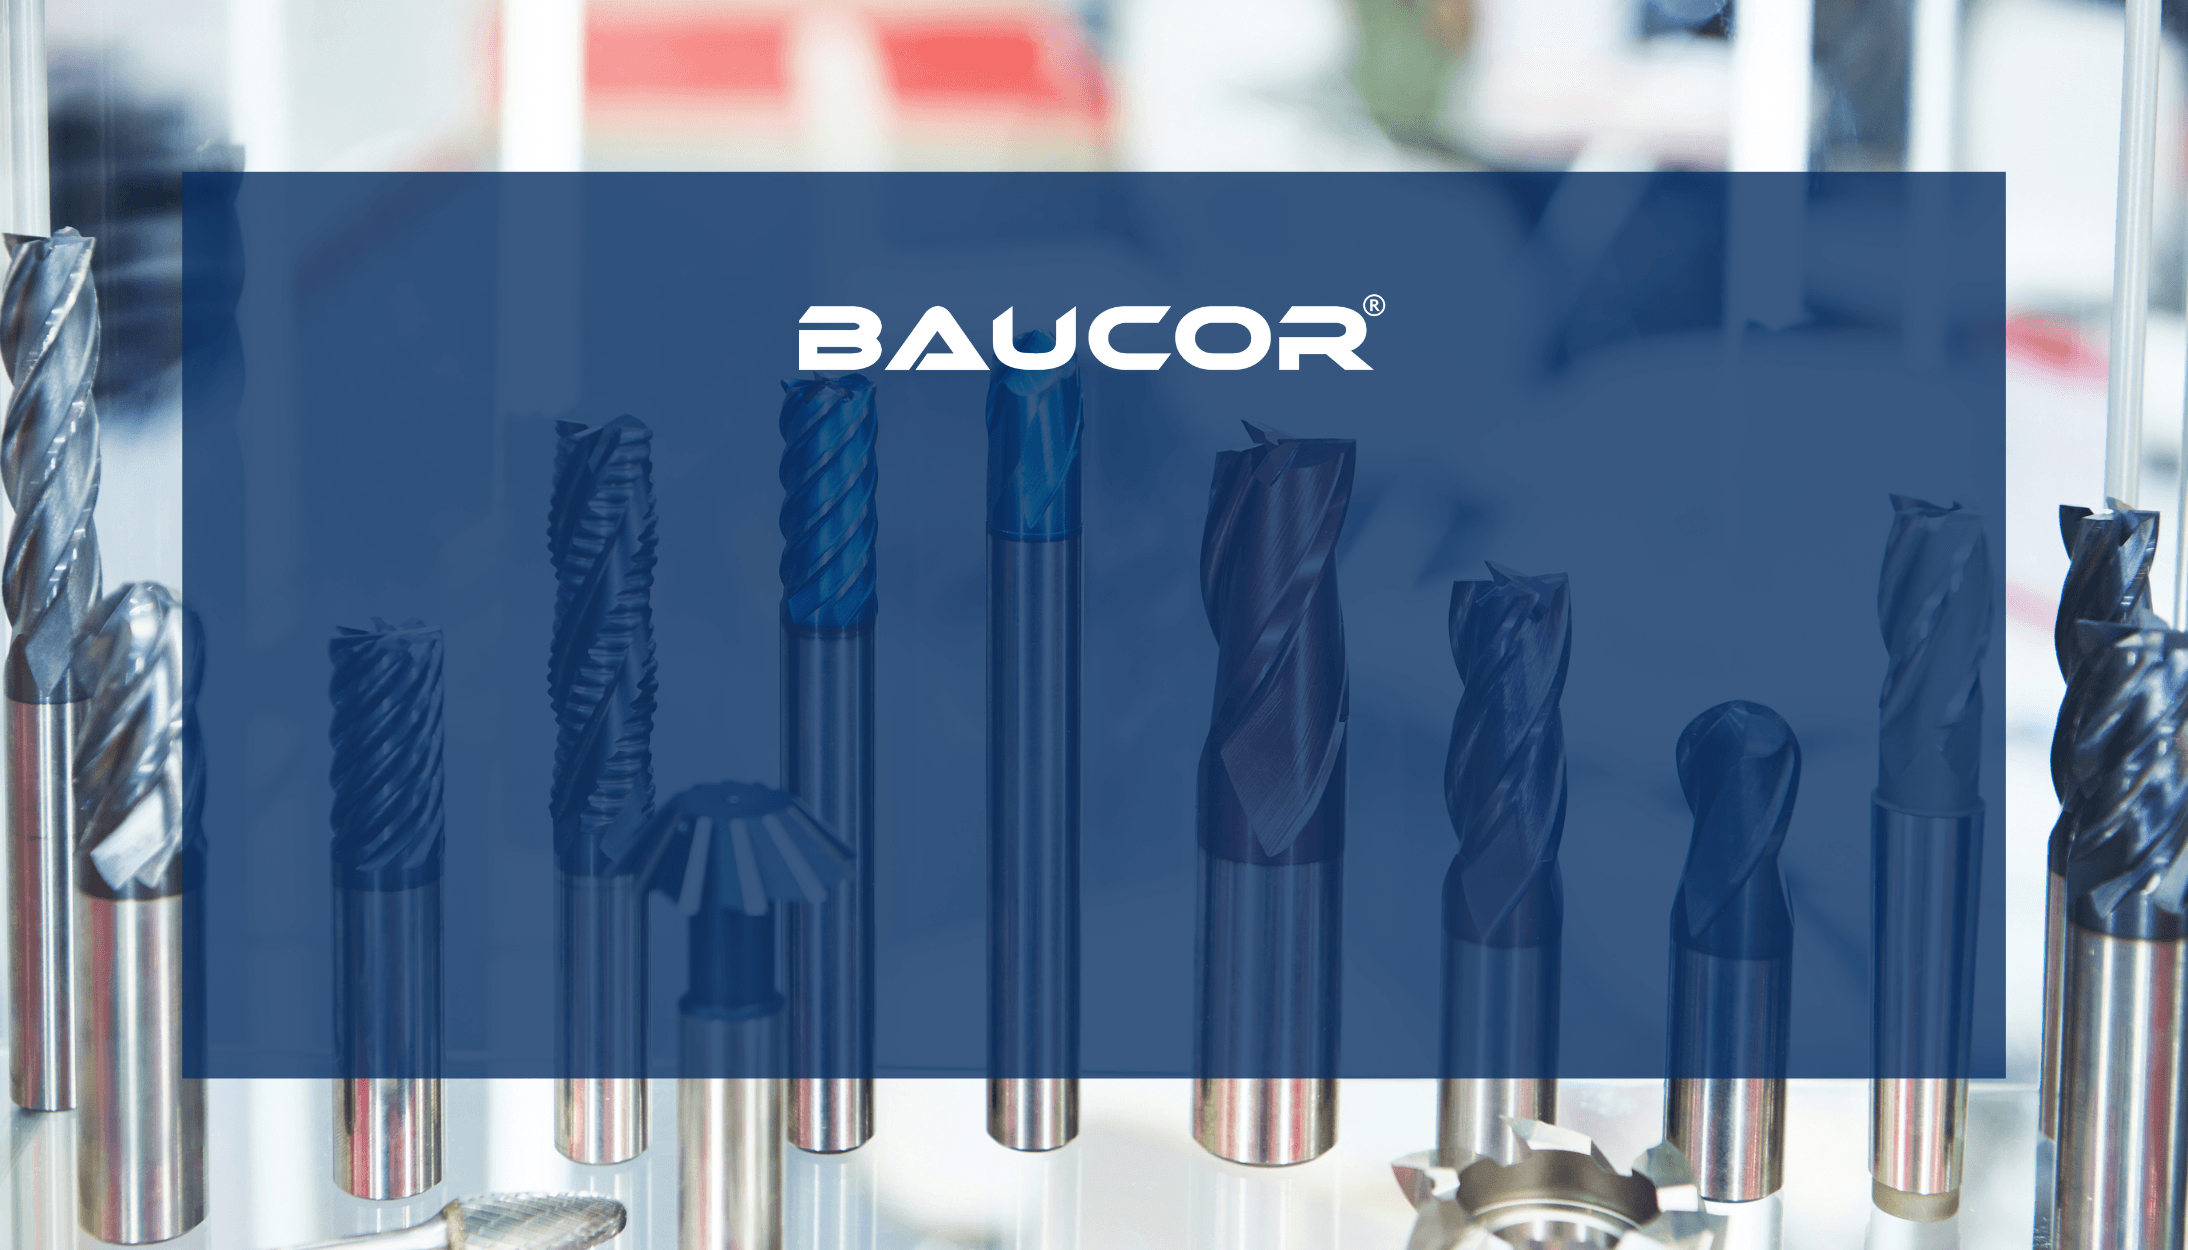
O fabrico de fresas para moldes e matrizes, em particular as de elevada qualidade como as da Baucor, envolve uma série de etapas complexas que exigem precisão e conhecimento especializado:
- Seleção do material: As fresas para moldes e matrizes são normalmente fabricadas em metal duro integral ou em aço rápido (HSS). O metal duro oferece uma dureza e uma resistência ao desgaste excecionais, o que o torna ideal para a maquinagem de materiais resistentes. O aço rápido (HSS), embora mais macio, proporciona boa tenacidade e flexibilidade, sendo adequado para aplicações menos exigentes.
- Preparação do esboço: O material selecionado é cortado em esboços cilíndricos com o diâmetro e o comprimento pretendidos. Estes esboços são o ponto de partida para a forma da fresa.
- Desbaste: Os esboços são submetidos a operações de maquinagem de desbaste, como torneamento e fresagem, para remover o excesso de material e criar a forma base da fresa. Para esta etapa recorre-se frequentemente a máquinas CNC, a fim de garantir exatidão e consistência.
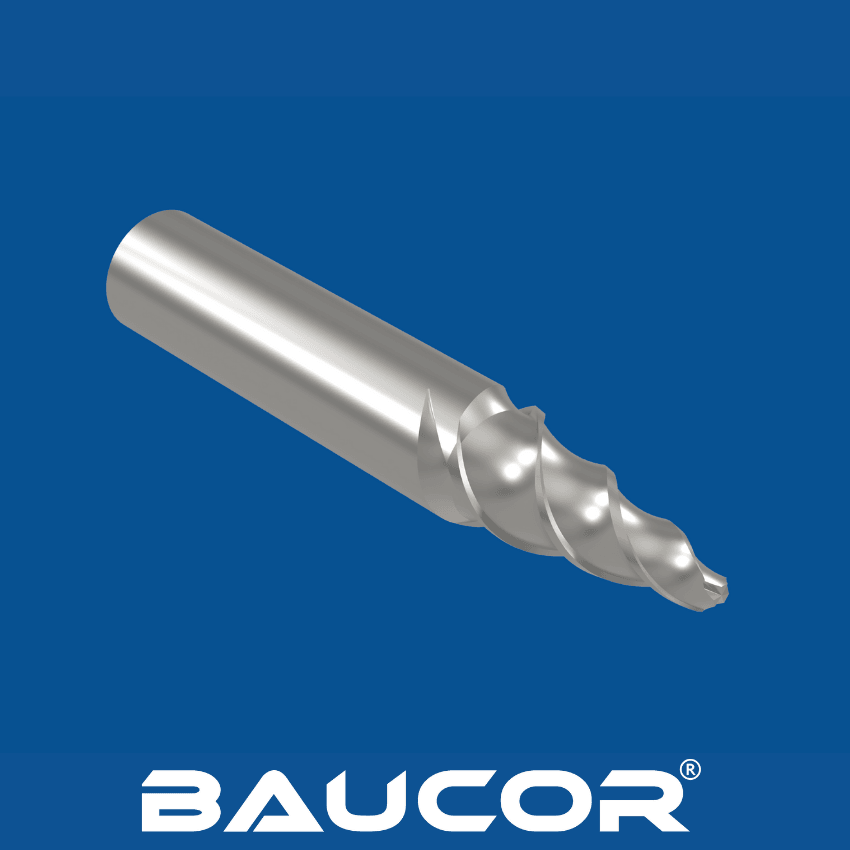
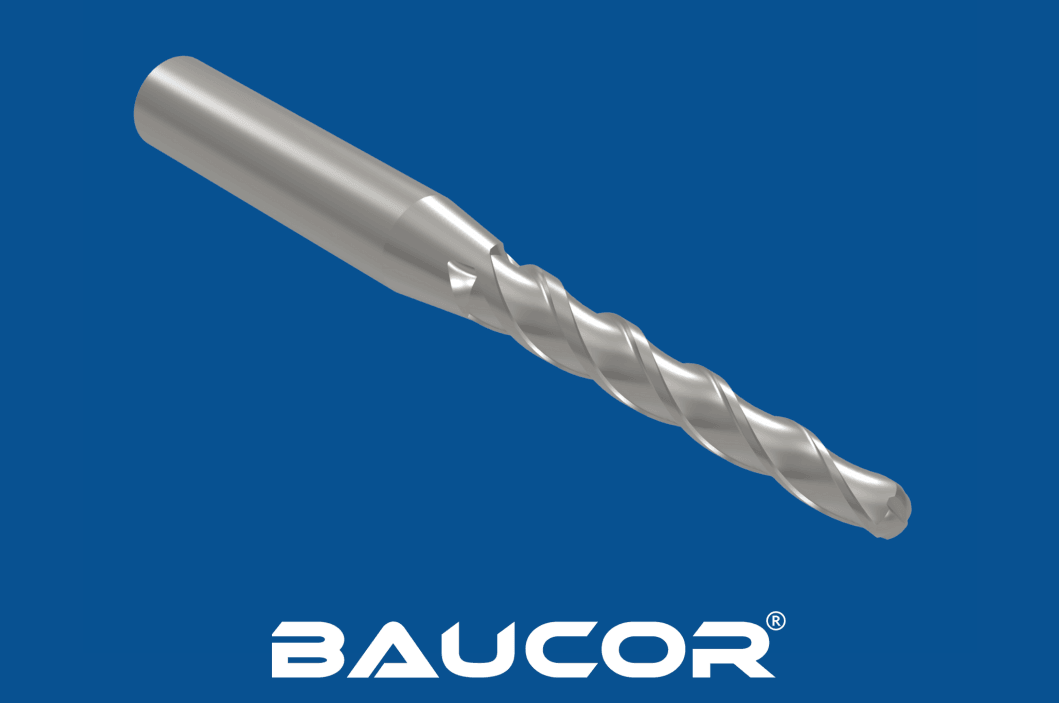
- Criação dos canais: Utilizam-se máquinas de retificação especializadas para criar os canais helicoidais no corpo da fresa. Estes canais são fundamentais para a evacuação de aparas, que evita que a fresa entupa e garante uma maquinagem eficiente. O número de canais e a sua geometria podem ser adaptados a aplicações específicas.
- Retificação da face frontal: A face frontal da fresa é retificada para obter a forma e os ângulos de folga pretendidos. Esta etapa é decisiva para o desempenho de corte da fresa e para o tipo de acabamento superficial que produz.
- Retificação do alívio do pescoço: O pescoço da fresa (a parte abaixo das arestas de corte) é retificado para criar um ângulo de alívio. Este alívio evita o atrito e garante que apenas as arestas de corte entram em contacto com a peça.
- Revestimento (opcional): Consoante a aplicação, a fresa pode ser revestida com uma camada fina de um material como nitreto de titânio (TiN), nitreto de titânio e alumínio (TiAlN) ou nitreto de alumínio e titânio (AlTiN). Estes revestimentos aumentam a dureza, reduzem o atrito e prolongam a vida útil da ferramenta.
- Retificação final: A fresa é submetida a um processo de retificação final para atingir as dimensões e as tolerâncias precisas necessárias para um desempenho ótimo. Esta etapa consiste em retificar as arestas de corte até à sua afiação final e em assegurar a concentricidade da ferramenta.
- Controlo de qualidade: São aplicadas medidas rigorosas de controlo de qualidade ao longo de todo o processo de fabrico, para garantir que cada fresa para moldes e matrizes cumpre ou excede as exigentes normas da Baucor em matéria de precisão, desempenho e durabilidade. Isto inclui a inspeção dimensional, a verificação do desvio radial e ensaios de desempenho de corte.